


催化燃烧设备 RTO 废气处理设施:高效净化工业废气的绿色引擎
在工业生产过程中,挥发性有机物(VOCs)的排放已成为大气污染的主要来源之一。随着环保法规的日益严格,企业亟需高效、稳定的废气处理技术以满足排放标准。蓄热式催化燃烧设备(RTO, Regenerative Thermal Oxidizer)作为一种先进的废气处理设施,凭借其高净化效率、低运行成本和节能优势,广泛应用于化工、涂装、印刷、制药等行业,成为工业废气治理的核心解决方案。
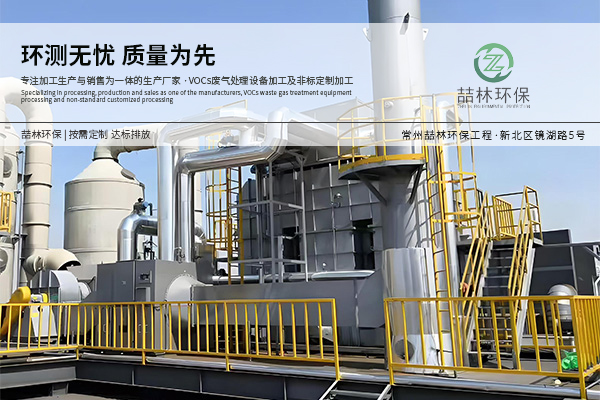
RTO设备通过高温氧化将废气中的有机污染物转化为二氧化碳和水,同时利用陶瓷蓄热体回收氧化反应产生的热量,实现能源的循环利用。其核心流程分为三步:
废气预热:废气首先进入蓄热室,被高温陶瓷蓄热体加热至接近反应温度(约760-850℃)。
催化氧化:预热后的废气进入燃烧室,在催化剂作用下,有机物在较低温度下(250-400℃)发生无焰燃烧,彻底分解为无害物质。
热量回收:净化后的高温气体通过另一蓄热室,将热量传递给陶瓷体后排出,蓄热体“储存”热量用于下一循环,热效率可达95%以上。
与传统直燃式热力氧化(TO)相比,RTO通过蓄热技术显著降低了燃料消耗,运行成本降低30%-50%,同时避免了高温燃烧产生的氮氧化物(NOx)二次污染。
超高净化效率
RTO对VOCs的去除率可达99%以上,尤其适用于处理大风量、低浓度的有机废气,满足国家《大气污染物综合排放标准》(GB 16297-1996)及地方更严苛的排放要求。
节能降耗显著
蓄热式设计使热量回收率超过95%,相比传统催化燃烧设备节能30%以上。对于连续生产的企业,RTO的余热还可用于预热原料或供暖,进一步降低能耗。
适应性强,运行稳定
可处理多种成分复杂的废气(如苯、甲苯、二甲苯、酯类等);
自动化控制系统实现24小时连续运行,故障率低;
模块化设计便于后期扩容或维护。
安全性能优越
配备防爆阀、温度监测、紧急排放等安全装置,有效规避高温积热风险,确保设备长期稳定运行。
化工行业
处理树脂、涂料、胶粘剂生产中的溶剂废气,解决异味和有毒物质排放问题。
涂装与印刷行业
针对喷漆、烘干、印刷过程中产生的苯系物、酯类废气,实现达标排放并回收余热用于生产环节。
电子与半导体制造
净化蚀刻、清洗等工艺产生的含氟、含氯有机废气,避免对大气臭氧层的破坏。
制药与食品行业
处理发酵、蒸馏、干燥等环节的有机废气,确保生产环境符合GMP标准。
随着“双碳”目标的推进,RTO技术正朝着智能化、低碳化方向迭代:
智能控制:结合物联网技术,实时监测废气成分、温度、压力等参数,优化燃烧效率;
低碳耦合:与余热锅炉、吸附浓缩等工艺结合,实现能源梯级利用;
催化剂革新:开发低温高效催化剂,进一步降低能耗并延长使用寿命。
在环保政策趋严和碳减排压力下,RTO废气处理设施凭借其高效、经济、可靠的优势,成为企业实现清洁生产、履行社会责任的关键选择。未来,随着技术的持续创新,RTO将在更多领域推动工业废气治理向“零排放”目标迈进,为构建绿色低碳社会贡献力量。

工业烟气治理里,湿式静电除尘器(WESP)常被放在脱硫塔之后做末端把关——收细尘、收酸雾、收气溶胶、抑制石膏雨。但很多项目实际运行下来,出口浓度偏离设计值、效率随时间下滑,问题往往不在"有没有这台设备",而在"这台设备是不是按大风量...

催化燃烧(CO / RCO)是工业挥发性有机物(VOCs)末端治理的主流路线之一,核心是在贵金属或过渡金属氧化物催化剂作用下,把有机废气在 250–400℃ 的较低温度区间无焰氧化分解为二氧化碳和水,同时借助蓄热体回收反应热实现节能。在网上搜索"催化燃烧设...
催化燃烧(CO / RCO)是工业挥发性有机物(VOCs)末端治理的主流路线之一,核心是在贵金属或过渡金属氧化物催化剂作用下,把有机废气在 250–400℃ 的较低温度区间无焰氧化分解为二氧化碳和水,同时借助蓄热体回收反应热实现节能。在网上搜索"催化燃烧设...
催化燃烧(CO / RCO)是工业挥发性有机物(VOCs)末端治理的主流路线之一,核心是在贵金属或过渡金属氧化物催化剂作用下,把有机废气在 250–400℃ 的较低温度区间无焰氧化分解为二氧化碳和水,同时借助蓄热体回收反应热实现节能。在网上搜索"催化燃烧设...

碳钢活性炭吸附净化箱 垃圾站中转站废气治理一、垃圾站中转站废气污染现状城市生活垃圾中转站作为城市环卫系统的重要枢纽,承担着垃圾收集、压缩、转运等关键功能。然而,垃圾在暂存和压缩过程中,由于有机物腐败分解,会产生大量含有硫化氢(H₂S)、氨气(N...